


工作機械のスピンドル(主軸)は、マシニングセンタやCNC旋盤などで広く使われる中核ユニットであり、ひとたび異常が発生すると「品質」「稼働率」「保全コスト」といった複数の要素に影響が出やすい部位です。
一方で、主軸の異常は原因が一つに決まらないことが多く、衝突や過負荷、工具バランス、ATC動作時の打撃、締結不良など複数要因が重なって進行するケースも少なくありません。そのため「何が原因で、どこから手を打つべきか」が見えにくく、対応が後手になりがちです。
本記事では、まず主軸の振動・振れ・異音が生産現場に与える影響を整理したうえで、異常を発生させる代表的な原因と基本的な対策を解説します。さらに、突発停止を避けるための予知保全の考え方と、現場で運用を定着させるためのポイントをまとめ、最後にTHKのOMNIedgeによる状態監視のアプローチも紹介します。
スピンドル(主軸)の振動・振れ・異音が生産現場に与える影響
スピンドル周りに振動や異音が発生した場合、回転数や送り速度を引き下げることで一時的に加工を継続することがあります。しかし、これは設備性能を本来よりも低い状態で運転していることを意味します。この時点で、生産性の低下はすでに始まっています。品質面では、振動の増大によりびびり(チャタリング)が発生しやすくなり、面粗さの悪化や寸法ばらつきが生じます。結果として再加工や追加検査が増え、安定した品質を維持しにくくなります。
また、振れや異音がある状態での運転は、工具やベアリングへの負荷を増大させ、部品の劣化を早めます。稼働率の観点では、振動抑制のために加工条件を下げることで、1個あたりの加工時間が延び、生産数量が計画通りに確保できなくなることがあります。
さらに、小さな停止(チョコ停)が増えることで、実質的な稼働率は徐々に低下します。変化を見逃したまま稼働を続ければ、ベアリングの損傷などが進行し、最終的には突発停止につながる可能性があります。主軸は分解や交換に時間を要する重要部位であるため、重大故障が発生するとライン全体の生産計画に大きな影響を与えます。
スピンドルの異常を発生させる原因
スピンドルの振動・振れ・異音は、突然発生するものではなく、日常の運用や加工条件の積み重ねによって徐々に進行することが多いです。
ここでは、現場で実際に起きやすい代表的な原因を整理します。
手動操作や設定・加工プログラムのミスによる衝突や過負荷
衝突や過剰な負荷をスピンドルに与えた場合、軸の振れによる振動や異音が発生しやすくなります。スピンドル内部のベアリングやシャフトに負荷がかかることで、軸芯の偏心やベアリング予圧の変化が生じることが要因です。この場合は、工具ホルダーを保持するテーパ部に打痕やへこみなどの傷として残ったり、変色や摩耗跡(フレッチング)が発生したりします。
対策としては、加工前にZ軸をワークから離した状態での動作確認や、マシンのシミュレーション機能を活用し、想定外の動きがないことを確認する習慣を徹底させることが確実です。
重量バランスの悪い工具の高速回転加工
穴加工時に使用するボーリング工具は、加工寸法によっては大きく偏心させて回転しているため、高速で回転させたとき「重量バランスのずれ」から振れが発生します。工具メーカー純正のものは、その偏心による振れが最小限になるように設計されていますが、それでも高速回転時の振れを完全に抑えるのは不可能です。
特に、自社製作の特殊工具の場合は、回転時のバランスまで考慮した設計・製作を行うのは困難で、低コストかつ製作の容易さに重きをおいていることが多いので、高速回転時のスピンドルの負荷は大きいものになります。バランスの悪い工具での加工を繰り返せば、ベアリングやハウジングに負荷が蓄積され、主軸の振動や振れ、異音の発生につながります。偏心している工具は、ツールバランス測定装置等でバランスを測定・補正することで、回転時の振れを小さくし、スピンドル本体への負荷を低減できます。
自動工具交換(ATC)アームによる打撃
マシニングセンタに搭載されている自動工具交換(ATC)アームによる主軸への打撃もスピンドルの振れや振動、異音の原因となります。
機械本体の老朽化や切り粉の噛み込みなどによって、工具ホルダーがアームに叩かれたようになり、その影響でスピンドルの異常が発生してしまうことがあります。また、稀に初期のアームの位置設定が悪く、ATC動作時に「常に工具を叩いている」状態で主軸の振れが発生していたという例もあります。
ATCアームが原因の場合、ATC動作時に大きな打撃音がしたり、工具交換時に脱落したりするので、早急に修理を依頼するのが有効な対策となります。
プルスタッドボルトの摩耗や、形状の違い
マシニングセンタで使用する工具ホルダーのプルスタッドボルトは、工具を主軸に引き込むための重要な部品です。プルスタッドボルトは主軸のドローバーの形状に合わせたものを使用しないと、十分な引き込み力が発揮されず振動が発生したり、振れが発生したりし、最悪の場合は工具が脱落したりします。
工場内で、ひとつの工具を他機でも使い回ししている現場は少なくありません。その際、指定の形状と大きく異なるプルスタッドボルトが装着されている場合は、そもそも主軸に工具ホルダーを装着できませんが、似た形状のプルスタッドボルトでは主軸に装着できてしまうため、このような問題が発生します。
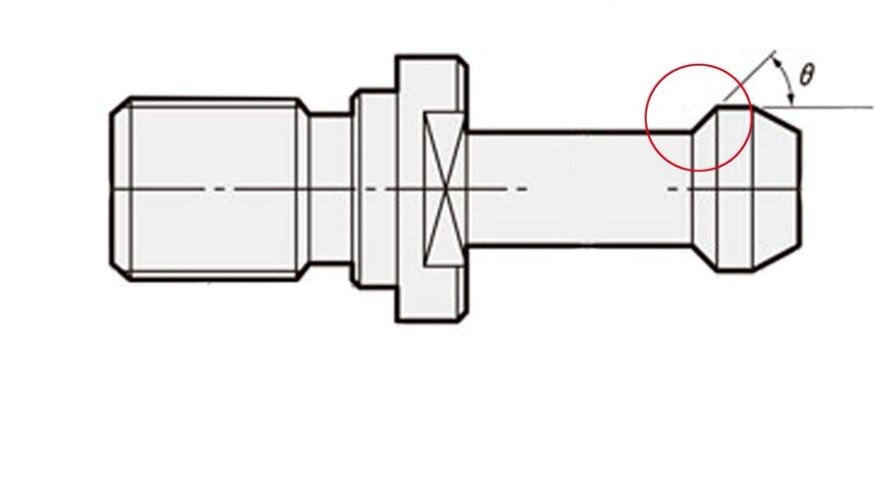
上の図のθの角度が違うと、工具の引き込み力が変わってしまい、本来の剛性を発揮できなくなるため、振れや振動、異音として問題が発生します。他機の工具を使い回しするときは、必ず指定された形状のものに換装してから加工を進めるようにしてください。また、プルスタッドボルトはねじロックなどで固定させて使うことはないため、「ねじは必ず緩む」ということを念頭に置き、使用前にねじの緩みを確認することも習慣づけてください。
予知保全の重要性と課題
予知保全が求められる理由
従来の予防保全は、定期的な点検や交換などを計画的に行う保全方法で、設備の状態に関係なく実施します。一定の効果はあるものの、点検間隔のあいだに劣化が進んでしまうと、変化を見逃してしまう可能性があります。特にスピンドルのような高回転・高負荷の部位では、予防保全のインターバル内で異常が進行するリスクが高く、突発的な停止につながることがあります。
そこで近年注目されているのが、振動などのデータを継続的に監視し、状態の変化から異常の兆しを捉える「予知保全」です。異常が顕在化する前に対処できれば、計画的なメンテナンスが可能になり、生産への影響を最小限に抑えることができます。
予知保全導入における課題
しかし、予知保全を導入すればそれで解決、というわけでもありません。現場では次のような課題に直面することがあります。
- センサの取り付け位置や条件によって、測定値がばらつく
- 回転数や加工条件の違いにより、正常と異常の判断が難しい
- どの値を異常とするか(しきい値)の設定に手間がかかる
- データは取れても、誰がどう判断するかが決まっていない
つまり、予知保全は「データを取ること」よりも、現場で運用できる仕組みにすることが重要です。
主軸の予知保全を成功させるためには、次のような運用ルールを明確にした上で導入することが不可欠です。
- どの設備を優先するのか
- どのレベルで異常と判断するのか
- 誰が判断し、どのタイミングで止めるのか
技術だけを先に入れても、現場で使われなければ意味がありません。だからこそ、予知保全は「技術導入」ではなく「運用設計」が重要になるのです。
THKのOMNIedgeによる状態監視・予知保全
THKのOMNIedge「部品予兆検知AIソリューション」は、スピンドル(主軸)の予知保全に対応しています。振動データを活用し、主軸の状態変化を数値として捉えることで、異常の兆しを早期に把握することが可能です。
OMNIedgeでは、スピンドルの状態監視を実現するために、次のような仕組みを提供しています。
▼「OMNIedge」部品予兆検知AIソリューションWebサイトはこちら
スピンドル本体への後付けと数値化
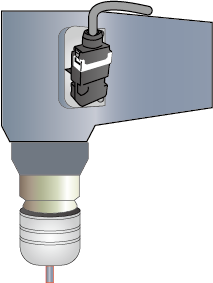
THK独自技術「THK SENSING SYSTEM」搭載センサを、稼働中設備のスピンドル本体に後付けできます。年式やメーカーに大きく依存せず導入できるため、既設設備にも適用可能です。
しきい値設定の負担を下げる設計
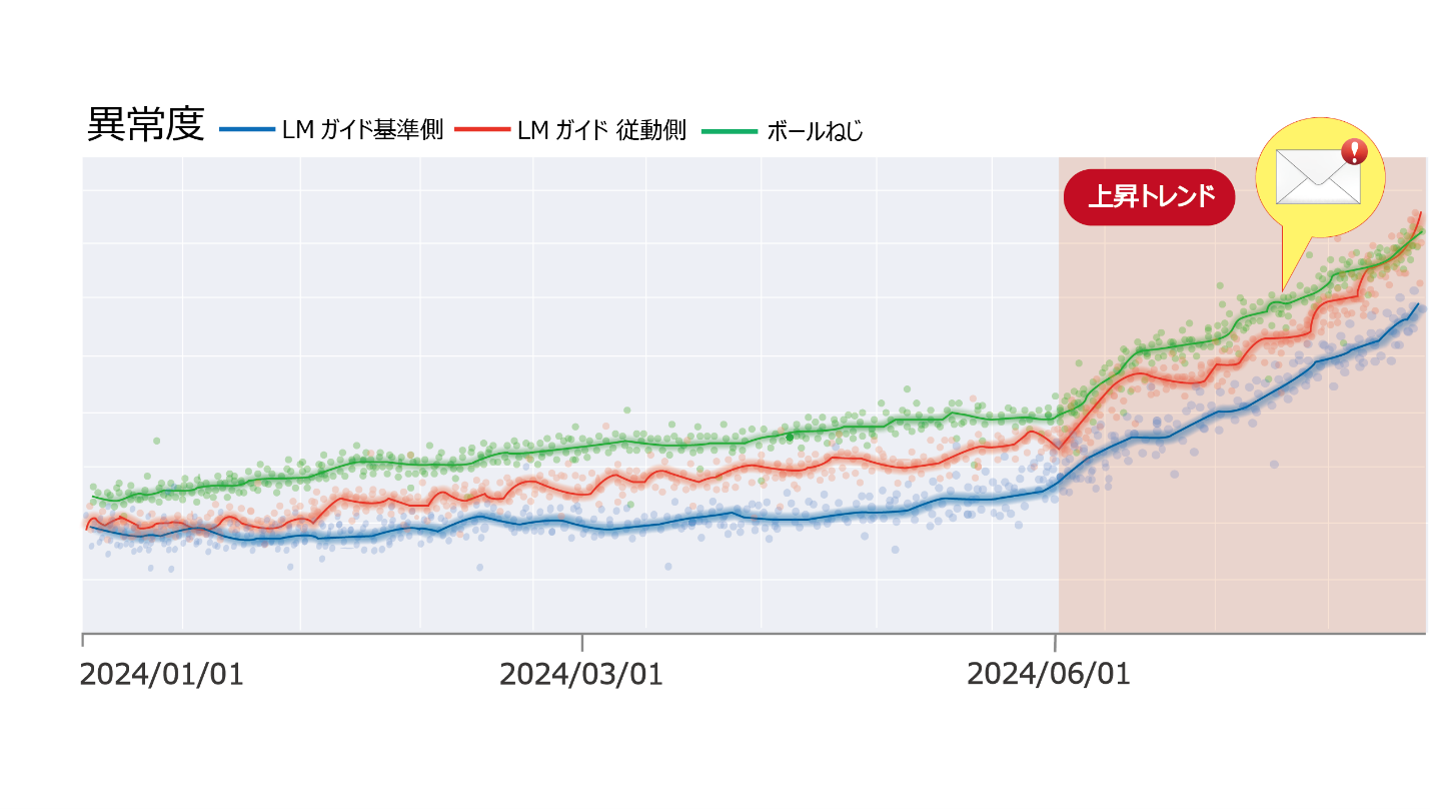
AI診断サービス「ADV」により、異常度スコアを自動算出します。これにより、従来負担となっていたしきい値設定を不要とし、主軸の状態を客観的に評価できます。
さらに、取得データは専門スタッフが分析し、メンテナンスレポートとして提供することで、データ解釈の属人化を防ぎます。
状態監視の現場負担を減らす提供形態
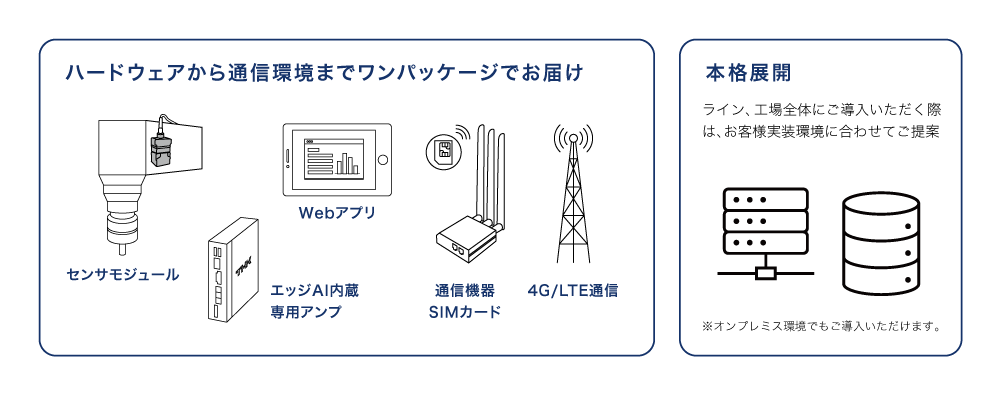
センサ、AIコントローラ、通信環境、ソフトウェアまでをワンパッケージで提供します。個別の機器選定や通信設計を行うことなく、スピンドルの状態監視を開始できます。
スピンドルの挙動変化を継続的に把握し、重大故障に至る前に計画的なメンテナンスへつなげることが、OMNIedgeによる予知保全の目的です。
スピンドル(主軸)の異常に関するよくある質問
スピンドルの振動はどのように確認できますか?
一般的には、スピンドルハウジングなどに加速度センサを取り付けて振動を測定します。ただし、取り付け位置や回転数によって測定値が変わるため、同じ条件で継続的に測定し、傾向(トレンド)を見ることが重要です。より詳細な診断を行う場合は、周波数分析などを併用することもありますが、まずは安定した条件でデータを蓄積することが基本となります。
スピンドルの「振れ」と「振動」の違いは何ですか?
「振れ」は回転中心のズレを指し、ダイヤルゲージなどで測定されます。一方で「振動」は、回転中に発生する揺れのことで、アンバランスや共振、ベアリング劣化などさまざまな要因によって発生します。
異音がするのですが、どのような異常が考えられますか?
ベアリングの異常や損傷、潤滑不足、異物混入などが主な原因として考えられます。異音は感覚的な判断になりやすいため、振動などの数値データとあわせて確認することで、より客観的な判断が可能になります。
スピンドルの異常を放置するとどのようなリスクがありますか?
品質面では、面粗さの悪化や寸法ばらつき、工具摩耗の加速につながります。稼働面では、突発的な故障によりラインが長時間停止するリスクがあります。さらに、緊急修理や特急手配など、計画外のコスト増加も避けにくくなります。
主軸の異常を事前に検知する方法はありますか?
振動や温度などをセンサで常時監視し、傾向の変化から異常の兆しを捉える方法が一般的です。ただし、しきい値設定や解析負担が大きいと、現場での運用が定着しにくいという課題もあります。
OMNIedgeでは、スピンドルの状態を数値化し、異常度スコアとして可視化することで、現場で活用しやすい予知保全を支援します。
まとめ
スピンドル(主軸)の振動・振れ・異音は、加工品質と稼働率を同時に悪化させる初期サインです。回転数や送り速度を下げて一時的に加工を続けられても、面粗さの悪化・寸法ばらつき・再加工や検査の増加など、生産性のロスは蓄積していきます。
重要なのは、「止まってから対応する」のではなく、「違和感の段階で気づく」ことです。振動や音のわずかな変化を見逃さず、設備状態を継続的に把握できる体制があれば、突発停止のリスクは大きく下げられます。
予知保全は、単にセンサを設置すれば機能するものではありません。測定条件や判断基準が曖昧なままでは、現場に定着せず、十分な効果を発揮できない可能性があります。そのため、導入前に異常の定義や判断フローを整理し、誰が・いつ・どのように対応するのかを明確にしておくことが重要です。現場で継続的に運用できる仕組みを構築することが、主軸トラブルを未然に防ぐ鍵となります。